Większość zapytań o frezowanie przychodzi niekompletna: model bez rysunku, „stal” bez gatunku, brak ilości. Każda luka to jedno pytanie zwrotne i jeden dzień opóźnienia. Zebraliśmy tu wszystko, co warto wysłać od razu — oraz to, co pozwala obniżyć cenę detalu, zanim w ogóle trafi na maszynę.
01Co wysłać do wyceny
Kompletne zapytanie mieści się w jednym mailu. Jeśli masz poniższe informacje, wycena to zwykle kwestia jednego dnia roboczego.
- Rysunek 2D w PDF — z wymiarami, tolerancjami, chropowatością i aktualnym numerem rewizji. To dokument, według którego detal jest wykonywany i sprawdzany.
- Model 3D w formacie STEP (.stp, .step) — skraca przygotowanie programu, zwłaszcza przy złożonych kształtach.
- Gatunek materiału — nie „stal”, tylko np. S235JR, C45, 1.4301 albo aluminium 6082 (PA4). Od gatunku zależą cena, narzędzia i parametry obróbki.
- Ilość — teraz i w perspektywie. Pięć sztuk jednorazowo i pięć sztuk co miesiąc to dwie różne wyceny.
- Termin — kiedy detal ma być u ciebie. „Jak najszybciej” nie pomaga zaplanować produkcji.
- Operacje po obróbce — hartowanie, anodowanie, cynkowanie, malowanie. Wydłużają termin, więc lepiej znać je od początku.
- Wymagania kontroli — jeśli potrzebujesz raportu z pomiarów albo atestu materiałowego, napisz o tym w zapytaniu.
Nie masz rysunku?Wystarczy próbka, zdjęcia z miarką albo zepsuta część — rysunek i model przygotujemy sami. Jak to wygląda krok po kroku, opisujemy w poradniku o odtwarzaniu części zamiennych.
02Co wpływa na cenę detalu
Cena frezowanego detalu to w dużej mierze czas — przygotowania i obróbki. Materiał rzadko jest największą pozycją, chyba że to tytan albo Inconel.
- 01Przygotowanie
Program CAM, przyrząd, ustawienie maszyny. Koszt jest stały: przy jednej sztuce płaci go jeden detal, przy stu — rozkłada się na sto.
- 02Liczba zamocowań
Każde przełożenie detalu to czas i ryzyko błędu bazowania. Obróbka 5-osiowa pozwala zrobić kilka stron w jednym zamocowaniu.
- 03Materiał
Aluminium skrawa się szybko, stal nierdzewna wolniej, a tytan i Inconel — wielokrotnie wolniej i z większym zużyciem narzędzi.
- 04Tolerancje i chropowatość
Każda setna milimetra mniej to wolniejsze przejścia wykańczające, więcej pomiarów, a czasem szlifowanie.
- 05Geometria
Głębokie kieszenie, małe promienie wewnętrzne i cienkie ścianki wymagają małych narzędzi i ostrożnych parametrów.
- 06Operacje dodatkowe
Obróbka cieplna, powłoki, grawerowanie — każda to osobny etap, który trzeba zaplanować.
Jak wielkość serii zmienia koszt jednej sztuki
| Seria | Co dominuje w cenie | Gdzie szukać oszczędności |
|---|---|---|
| 1–5 szt. (prototyp) | przygotowanie: program, przyrząd, pierwsze ustawienie | uproszczenie konstrukcji i tolerancji |
| 10–50 szt. | przygotowanie rozłożone na serię i czas obróbki | ujednolicone promienie, otwory i gwinty |
| 100 szt. i więcej | czas cyklu i zużycie narzędzi | dedykowany przyrząd i optymalizacja programu |
03Tolerancje: ile naprawdę potrzebujesz
Najczęstszy powód zawyżonej wyceny to tolerancja ±0,01 mm wpisana w tabelkę rysunku — dla wszystkich wymiarów. Tymczasem w większości detali dokładności wymaga kilka powierzchni: pasowania, bazy, gniazda łożysk.
Tolerancje ogólne według ISO 2768-1
Dla wymiarów bez tolerancji wystarczy wpisać w tabelkę klasę tolerancji ogólnej — najczęściej ISO 2768-m. Dopuszczalne odchyłki wymiarów liniowych:
| Wymiar nominalny | f — dokładna | m — średnia | c — zgrubna |
|---|---|---|---|
| 0,5–3 mm | ±0,05 | ±0,1 | ±0,2 |
| 3–6 mm | ±0,05 | ±0,1 | ±0,3 |
| 6–30 mm | ±0,1 | ±0,2 | ±0,5 |
| 30–120 mm | ±0,15 | ±0,3 | ±0,8 |
| 120–400 mm | ±0,2 | ±0,5 | ±1,2 |
| 400–1000 mm | ±0,3 | ±0,8 | ±2 |
Ciasną tolerancję albo pasowanie wpisz tylko tam, gdzie wymaga tego funkcja. Na przykład Ø40 H7 to otwór od 40,000 do 40,025 mm — dokładnie tyle, ile potrzeba pod łożysko czy kołek, i ani mikrometra więcej.
Chropowatość powierzchni
- Ra 3,2 µm — typowa powierzchnia po frezowaniu. Wystarcza dla większości powierzchni.
- Ra 1,6 µm — frezowanie wykańczające: powierzchnie przylgowe, uszczelniane, prowadzące.
- Ra 0,8 µm i mniej — zwykle szlifowanie albo polerowanie, czyli dodatkowa operacja.
Zasada z warsztatuTolerancja i chropowatość tylko tam, gdzie detal z czymś współpracuje. Resztę zostaw tolerancji ogólnej — detal będzie tańszy, a jego funkcja się nie zmieni.
04Konstrukcja przyjazna obróbce
Kilka decyzji konstrukcyjnych potrafi wyraźnie skrócić czas obróbki — bez wpływu na funkcję detalu. Warto je sprawdzić, zanim rysunek trafi do wyceny.
- Promienie w narożach wewnętrznych. Frez jest okrągły, więc nie zrobi ostrego naroża wewnętrznego. Promień co najmniej 1/3 głębokości kieszeni pozwala użyć sztywniejszego narzędzia. Ostre naroże też się da — elektroerozją, ale to osobna operacja.
- Głębokość kieszeni. Do około 3–4 średnic narzędzia obróbka jest szybka i stabilna. Głębiej oznacza dłuższe narzędzia, mniejsze posuwy i wyższy koszt.
- Grubość ścianek. Ścianki cieńsze niż około 1 mm w metalu drgają i odkształcają się podczas obróbki. Jeśli funkcja pozwala — pogrub je.
- Gwinty. Standardowe gwinty metryczne i długość wkręcenia około 1,5 średnicy. Głębszy gwint rzadko zwiększa wytrzymałość połączenia, a wydłuża obróbkę.
- Powtarzalne wymiary. Te same promienie, średnice otworów i gwinty w całym detalu to mniej zmian narzędzi i krótszy program.
- Dostęp narzędzia. Powierzchnie dostępne z jednej strony obrabia się najtaniej. Detale wymagające obróbki z wielu stron najlepiej robić na maszynie 5-osiowej — w jednym zamocowaniu.
05Najczęstsze błędy w zapytaniach
- Sam model 3D bez rysunku. Model nie mówi, które wymiary są krytyczne. Bez rysunku trzeba przyjąć tolerancję ogólną — a ta nie zawsze wystarczy.
- Ostra tolerancja na wszystkim. ±0,01 mm w tabelce rysunku podnosi cenę każdego wymiaru, także tych bez znaczenia dla funkcji.
- Brak gatunku materiału. „Stal” kosztuje i obrabia się zupełnie inaczej niż stal nierdzewna 1.4404.
- Nieaktualna rewizja rysunku. Wycena według starej wersji to rozbieżności przy odbiorze.
- Brak informacji o częściach współpracujących. Jeśli detal ma pasować do łożyska albo wałka, napisz o tym — to pomaga dobrać tolerancje i kolejność operacji.
06Jak pracujemy w CNCore
U nas wycena to rozmowa z technologiem, a nie tylko cena w tabelce.
- Przysyłasz rysunek, model albo próbkęMailem albo przez formularz. Podajesz materiał, ilość i termin.
- Odpowiadamy w ciągu jednego dnia roboczegoJeśli coś w rysunku da się uprościć bez straty dla funkcji — mówimy o tym od razu.
- Program sprawdzony, zanim trafi na maszynęProgram CAM piszemy w NX i sprawdzamy w symulacji na wirtualnej maszynie.
- Obróbka i kontrolaKażdy detal sprawdzamy wymiarowo przed wysyłką, a przy seriach — według ustalonego planu kontroli.
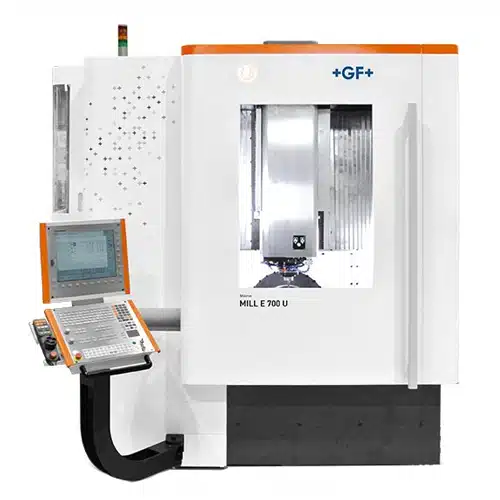
Zlecenia realizujemy na frezarkach 3-, 4- i 5-osiowych, tokarce CNC oraz drążarkach elektroerozyjnych — kilka technologii w jednym zleceniu, bez krążenia detalu między zakładami. Pracujemy na stalach konstrukcyjnych i nierdzewnych, aluminium, tytanie, Inconelu i stali Toolox. Zobacz zakres usług i park maszynowy.
07Pytania i odpowiedzi
Czy wykonujecie pojedyncze sztuki?
Tak. Robimy prototypy i pojedyncze części, a także produkcję seryjną — już od jednej sztuki.
W jakim formacie wysłać model 3D?
Najbezpieczniejszy jest STEP (.stp, .step) — otworzy go każdy system CAD/CAM. Do modelu dołącz rysunek 2D w PDF z tolerancjami.
Ile trwa przygotowanie wyceny?
Odpowiadamy w ciągu jednego dnia roboczego. Przy złożonych detalach albo niepełnej dokumentacji możemy dopytać o szczegóły.
Czy mogę zamówić detal bez rysunku?
Tak. Wystarczy próbka, zepsuta część albo zdjęcia z wymiarami — model i rysunek przygotujemy sami.
Z jakich materiałów wykonujecie detale?
Ze stali konstrukcyjnych i nierdzewnych, aluminium, tytanu, Inconelu i stali Toolox. Jeśli potrzebujesz innego materiału — zapytaj.
Masz rysunek do wyceny?
Wyślij dokumentację albo opisz detal — odpowiemy w ciągu jednego dnia roboczego i od razu powiemy, co da się uprościć.